1. 서론
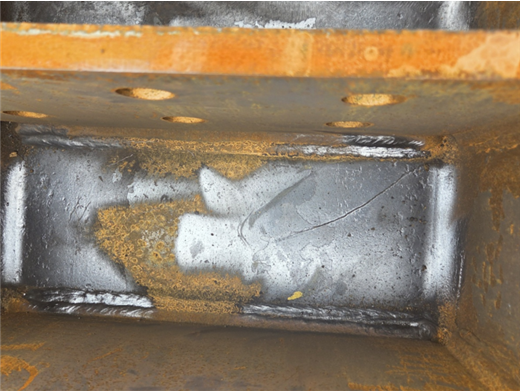
현재 근무하고 있는 회사 현장에서 철골 H beam 자재의 용접 작업 후 얼마 지나지 않은 시점에서 Crack이 다수 발생한 것으로 보고 받고(첨부된 현장 철골 Crack사진 참조), 균열 발생 원인 및 자재의 용접성등에 대하여 분석을 하게 되었다. 이번 Crack 문제를 검토하면서 용접작업은 얼마나 빨리 하는것보다 얼마나 잘 관리하는 것이 훨씬 중요하다는 것을 다시 한번 느끼게 되었는데, 검토 내용으로 이번 블로그를 작성하게 되었다. 철골 구조물을 긴급하게 제작하는 과정에서 FCAW를 사용하여 용접을 진행하였는데, 자재 부터 용접과정에서의 문제점이나 현장에서 발생한 Crack의 원인을 규명해 보고, 그 대책에 대해서 기록해 보고자 한다.
2. 본론
(1) 철골(H beam) 자재 검토
1) ASTM A572 Gr.50 / H428x427x20x35
– H Beam의 제작 방식은 열간 압연을 통해 H 형상으로 제작하는 방식(Rolled H Beam)과 철판 3장을 용접을 통해 제작하는 방식(Built-up H beam)이 있는데, 이번 경우는 Flange와 Web 부가 매끄러운 곡선으로 되어 있고 용접부가 없는 열간 압연 H 형강으로 파악됨.
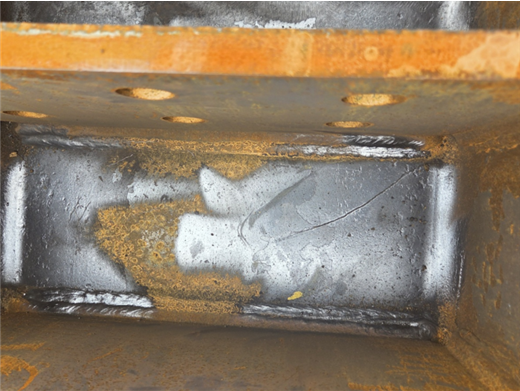
[현장 사진 : 철골 용접부]
2) 기계적/화학적 특성
– ASTM A572 Gr. 50 자재는 최소항복강도가 50 ksi 이상 (345 Mpa 이상) 이며 인장강도는 65 ksi 이상인 자재임.
– 화학 성분은 Fe 이외에 Carbon Max 0.23%, Mn 0.8~1.35%, Nb, V, Ti 이 소량 함유된 고강도 저합금강 (HSLA, High Strength Low-Alloy) 임.
3) 탄소당량 검토
– AWS(American Welding Society)에서 규정한 탄소당량 계산식으로 이 자재의 화학성분을 대입해 보면 탄소당량 (Ceq)이 0.38~0.44% 정도 나오는데, 일반적으로 탄소 당량이 0.4% 이상일 경우 용접 냉각속도가 빠르면 열영향부(HAZ)에 단단하지만 취성이 강한 마르텐사이트 조직이 쉽게 형성되어 저온 균열 위험성이 매우 높음.
– 마르텐사이트 조직이 저온 균열 위험성이 높은 이유는 내부 조직이 체심정방격자(BCT)구조로서 높은 밀도의 전위와 미세격자 결함이 생기는데, 이 미세격자 결함에 수소가 쉽게 갇히는 환경을 제공함. 수소 원자가 철 원자간 결합력을 약화시키고, 수소 가스(H2) 분자가 될 때 내부 압력이 커져서, 강도는 높지만 연성과 인성이 낮아 취성 파괴 위험이 매우 높은 조직이 됨.
(2) 자재 용접성 및 적용 용접 Process 검토
1) HSLA 자재 특성상 수소 지연 균열 민감성 높음
– HSLA 자재로서 탄소 당량이 0.4% 인 자재 특성상, 용접 시 제대로 관리를 하지 않을 경우 급냉으로 인한 마르텐사이트 취성 조직 생성 가능성이 매우 높음. 이로 인한 수소 지연 균열 민감성이 높아 예열 및 층간 온도 관리, 용접봉 관리, 후열 처리등 용접 Process 도중의 용접 관리가 매우 중요함.
2) FCAW 적용
– 이 자재 용접에 적용된 FCAW (Flux Cored Arc Welding) Process는 용접 Wire 내부(Core부) Flux가 녹으면서 용접부를 보호하는 방식으로 플럭스 이외 CO2 외부 보호가스를 추가로 용접부 보호에 사용하기도 함. (질소, 산소 등 대기 가스가 용접부로 침투하는 것을 방지)
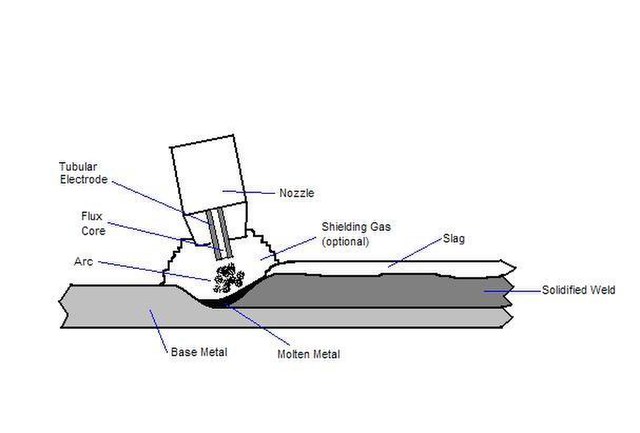
[FCAW Welding]
– FCAW Process 의 경우 Flux 생성 용융 슬래그가 용융풀을 보호해 주고, 작업성도 좋아 대형 강 구조물제작에 흔하게 쓰는 프로세스로서 용접법 자체에 문제점은 없음.
– 다만, Flux가 녹으면서 발생한 Slag에 대해 다층 용접시 각 패스마다 그라인더로 제거해야 하는데 슬래그가 완전히 제거되지 않고, Bead 사이에 갇힐 경우 용접결함인 Slag Inclusion이 발생하여 그 부분이 노치(Notch) 역할을 하게 되고 응력 집중 시 크랙의 출발점 역할을 할 수 있음.
3) 저수소계 용접봉 E71T-1C-H8 1.4mm 사용
– 사용된 E71T-1C-H8 용접봉은 용접부 수소 침투량을 적게 하기 위한 저수소계 용접봉이며 인장강도는 70 ksi 로 모재보다 높아 적정한 것으로 보이고, 와이어 지름 1.4 mm 또한 20t/35t 정도 두께의 두꺼운 용접에도 다층 용접을 적용하기에는 문제가 없을 것으로 보임. (다만 향후 재제작시 수소 지연 균열을 더욱 방지하기 위해 H4도 검토 가능)
– 저수소계 용접봉을 사용하더라도 와이어 내부 플럭스가 대기중 습기를 흡수할 수 있으므로 철저한 용접 Wire 흡습 방지 관리가 필요함. (대기 노출될 경우 제조사 권장허용시간(예: 8~12시간 이내 사용) 준수, 작업 중단 경우 밀봉 보관함에 보관)
4) 용접 보호 가스 적용
– 용접부 보호를 위해 용접 Flux이외 CO2 가스등 추가 보호 가스를 사용하기도 하는데 외부 바람이 부는 환경에서는 보호가스가 흩어져서 용접부 보호가 미흡해 질 수 있음. 바람이 심하게 부는 환경에서는 작업을 중지해야 함.
5) H-beam과 Plate 용접 시 잔류응력 발생 가능성
– H beam에 두꺼운 Plate를 용접할 경우 잔류응력이 발생할 가능성은 매우 높음. 용접 시 금속이 1500도 이상 가열되었다가 수축하는데 부재가 얇으면 부재가 변형되면서 응력은 해소되지만, 두꺼운 부재의 경우 팽창했다가 수축하면서 발생한 열변형량이 인장잔류응력으로 변하여 용접부와 Toe부에 그대로 갇히게 됨.
– 모재를 용접전에 예열할 경우 용접이후 모재 전체가 천천히 식으면서 마르텐사이트 조직생성도 방지하지만, 열구속을 완화하여 용접 잔류응력도 감소 하게 됨.
(3) 발생 Crack 원인 분석 및 대응
1) Crack 발생 현상 파악
– 아래 사진을 보면 H beam 과 Plate의 모서리 필릿 용접 Bead 끝단에서 시작되어 Web 판재 사선방향으로 길게 Crack이 발생함.
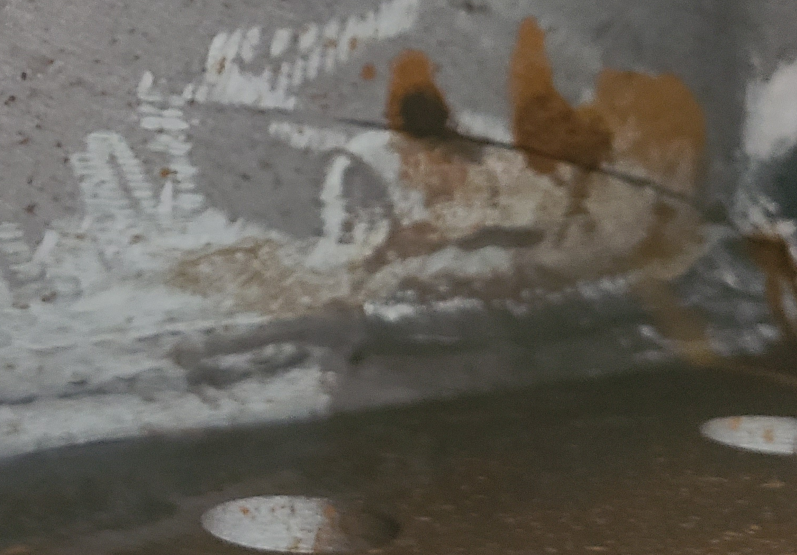
[현장사진: 철골 Crack]
– 용접 끝단 Toe 부위의 수소 침투나 슬래그 침입, 또는 용접 Crater 마감 미흡 등으로 발생한 노치에 용접시 발생한 인장 잔류 응력이 집중된 사유로 크랙이 시작되었고, 열영향부에 취성이 높은 마르텐사이트 경화 조직 생성으로 인해 용접 잔류 응력의 영향을 받아 크랙이 전파된 것으로 파악됨.
2) 저온 지연 균열로 추정.
– 용접균열에는 용접 직후 응고과정에서 발생하는 고온 균열과 용접 이후에 수시간내지 수일후에 발생하는 저온 지연 균열이 있는데, 용접 토우에서 시작하여 열영향부로 균열이 퍼져나간 것으로 보아 전형적인 저온 지연 균열로 판단됨.
– 고온 균열의 경우 S, P 등 저융점 개재물에 의해 용접 금속 내부에서 주로 발생하며 모재 자체의 문제도 있을 가능성 높음.
– 사진상 Crack 의 원인은 모재 문제라기보다는 용접 관리 미흡으로 보임. 예열 및 층간 온도, 용접봉 흡습 방지등 용접 관리가 부족하여 경화 조직이 H Beam Web의 열영향부 부위에 발생하였고 용접 잔류응력의 영향으로 용접결함부에서 균열이 발생하고 전파된 것으로 보임.
=> 종합적으로 슬래그나 수소 침투, Crater 발생 및 용접 결함등으로 인해 발생한 응력 집중부위가 용접 잔류응력에 의해 크랙이 시작되었고, 용접 관리 미흡으로 발생한 열영향부 경화 조직과 두꺼운 철판 용접으로 인해 발생한 용접 잔류응력이 복합적으로 작용하여 H Beam Web 부위로 Crack이 전파되어 나간 저온 지연 균열로 판단됨.
(용접결함 또는 수소 침투 + 인장 잔류 응력 + 열영향부 경화조직 => Crack 발생 및 전파)
3) 현장 대응
– Crack이 발생된 부위는 교체해야 하고, 균열이 발생하지 않은 부위에 대해서는 용접결함에 대한 MT/UT등 NDE 를 Sample Check 또는 전수조사하고, 불량률에 따라서 대응. (불량률이 높다면 전면 재제작 불가피하다고 판단됨.)
– 열영향부 경도 Check를 해서 정상적인 경도 (ISO 15614-1 (국제용접절차서)상 동자재는 320~ 380 HV 이하이나 일반적으로 안전율 고려하여 320~350HV 적용)보다 현저히 높게 나오는지 확인하여 제한 경도이상 나온다면 잠재적인 Crack 가능성이 있으므로 교체 검토.
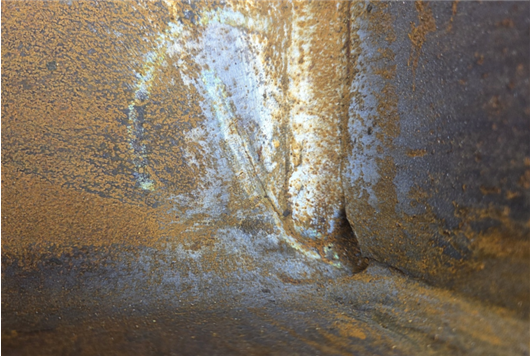
[철골 Crack 부위]
(4) 향후 재 용접시 Crack 제어를 위한 관리 Point
1) WPS 및 시공 관리 Recheck
– 예열온도, 층간온도, 후열 관리 및 용접재등에 문제가 없는지 WPS 를 재점검하고, 전체적인 시공 관리 Procedure를 Recheck 할 것.
2) 철저한 예열 및 층간온도 관리
– HSLA 자재 특성상 최소 예열온도 100~150도 이상 준수하고, 최소층간온도 Min. 100도를 유지해 함. 층간 온도가 너무 높으면 조직이 조대화되므로 230~280도 이상은 올라가지 않도록 해야 함. (WPS 따를 것.)
3) 용접 와이어 및 수소 관리
– 용접 와이어는 밀봉상태에서 건조한 창고에서 보관해야 하고, 대기 노출 이후 제조사 허용기준(예: 8~12시간 이내)에 따라서 사용하도록 하고, 작업 중단 시 와이어를 회수하여 밀봉 방습 보관함에 넣어서 보관
4) 보호 가스 및 풍속 관리
– 보통 100% C02를 보호 가스를 사용하는데 가스 용기내 수분 유입을 체크하고 풍속이 2 m/s 이상 되지 않도록 해야 가스가 대기중으로 흩어지지 않고 용접부 보호에 사용됨.
5) 입열량 관리 및 용접시 주의
– 용접 입열량이 너무 낮으면 조직이 급냉하여 경화되므로 적정 입열량 범위(15~25 kj/cm)를 준수 해야함.
– 용접 종단부인 크레이터 파임이 응력집중이 될 수 있으므로 크레이터가 발생하지 않도록 비드를 채워야 함.
– 다층 용접시 과도한 위빙(Weaving)은 입열량이 과다해 지므로 적절한 위빙으로 입열량 관리.
6) 수소 방출을 위한 후열 유지 및 지연 균열 방지
– 용접 이후 용접 부위를 급냉시키지 않도록 1~2시간 보온재로 덮어서(150~200도 유지) 용접금속 내부 수소가 빠져 나가도록 하여 수소 지연 균열을 방지하도록 함.
3. 결론
현장에서 H beam에 용접 작업을 한 후 발생한 Crack에 대한 분석을 위 본론과 같이 작성하게 되었다. 현장에서 용접작업을 하다보면 공기에 쫒겨서 용접 절차를 철저히 지키지 않고 작업을 진행하는 경우가 많이 있는데, 이것이 공기를 줄이기 보다 오히려 스케줄을 늘리게 되는 문제를 발생한다는 사실을 잊지 말아야 하겠다. 용접성이 높은 자재 선택도 매우 중요한 사항이고, 현장에서의 용접관리는 하나씩 하나씩 철저히 절차를 지키면서 진행해 나가는 것이 중요하다는 것을 다시 한번 강조하고 싶다.
현장 기술사 한마디 => FCAW는 분명히 효율적이고 빠른 용접이라 할 수 있지만 용접관리가 제대로 이루어지지 않으면 위 사례와 같은 Crack이 발생하게 되고 엄청난 재작업 비용을 매우 크게 치러야 할 수도 있다. 엔지니어는 현장에서 얼마나 빨리 작업하느냐보다 얼마나 절차를 잘 지키느냐를 용접 관리의 포인트로 삼고 이러한 고능률 용접을 잘 활용하는 것을 현장 관리의 지침으로 삼아야 한다.
- 참조 자료: 네이버백과_FCAW원리
ⓒ 2026 Material-Welding-PE.com All rights reserved. 본 콘텐츠의 저작권은 저자에게 있으며, 출처를 밝히지 않은 무단 전재를 금합니다.
Love the variety of slots available. It feels very fair and the customer support is actually helpful. Give pkxs777 a try!
dark market 2026 https://darknet-marketspro.com/
Started using true fortune casino roughly six months back after a lad from my footy group banged on about it, and tbh I assumed it’d be yet another forgettable places that go quiet within weeks. Still here though, so take that as you will.
The library’s no joke huge — they claim over 2,500 slots and tables if the filter’s honest. Play’n GO dominate the front page, so there’s all the standards — Book of Dead swallows most of my balance, and I’ve had decent runs on Betsoft slots too. Microgaming older titles are buried a bit but they exist.
Live dealer side is all Evolution by the looks of it, and that’s about as good as it gets. Crazy Time and Monopoly Live get a fair few players in the evenings, dealers are friendly enough and quality’s sharp on home broadband. The bonus was around 100% plus alongside 50 free spins, the rollover sits at 35x and that’s fairly typical for the UK market. I got a tenner no-deposit when I joined too; the promos shift monthly so I’d check what’s live at [url=https://innerlighthouseapp.com/]true fortune[/url] before depositing.
Min deposit’s ?10 last time I topped up, sign-up was about five minutes. Debit card is what I use, e-wallets are the fast option and they do crypto now for anyone who prefers it. Withdrawals via e-wallet came through in a day and a bit, card was slower.
My main gripe: the verification wanted a second utility bill, which delayed a withdrawal by a couple of days. Support got there but the first agent was clearly reading a script. Licensing-wise it’s and I checked before depositing, which is the first thing I check now.
No app on the Play Store, just the mobile site — works well enough on Android, but the filters are fiddly with one hand. I’m still playing there, which is the honest answer.
darknet market darknet websites
Best betting experience I’ve had in a while. The odds are competitive and the site is very responsive. Give bdg777bet a try if you want some real action.
dark web sites https://darknetmarketnexus.info/
[url=https://remont-dvig124.ru]Ремонт двигателя автомобиля[/url] — профессиональный ремонт и диагностика двигателей автомобилей.
Качественный ремонт силового агрегата возвращает машине стабильность и уверенность в эксплуатации.
Диагностические работы стартуют с компьютерной проверки и внешнего осмотра мотора.
В зависимости от характера поломки двигатель разбирают частично или полностью.
Правильная эксплуатация автомобиля помогает продлить положительный результат выполненного ремонта.
I’ve tried a few platforms, but the payouts here are surprisingly fast. The variety of games is impressive and keeps me entertained for hours. Big thumbs up for phjili168com!